Azdırma tezgâhında değişim dişlileri nasıl çalışır?
Azdırma tezgâhında değişim dişlileri nasıl çalışır?
Mekanik azdırma tezgâhında değişim dişlileri, azdırma çakısı ile iş parçasının dönüşü arasındaki ilişkiyi belirler. Bölme dişli dizisi; diş sayısına, çakının ağız sayısına ve tezgâh sabitine bağlıdır. Diğer diziler ilerlemeyi veya helis telafisini kontrol edebilir. İlgili tezgâhın kılavuzunu kullanın: değişim dişlisi oranı, çakı ile iş parçasının devir oranıyla aynı olmayabilir.
Üretme hareketi ilişkisini dişli dizisinden ayırın
Temel düz dişli üretiminde, iş parçası devrinin çakı devrine oranının büyüklüğü k / z olur. Burada k çakının ağız sayısı, z iş parçasının diş sayısıdır. Tek ağızlı çakıyla 40 diş açılırken her 40 çakı devrine bir iş parçası devri gerekir.
Tezgâhta zaten sabit aktarım dişlileri vardır. Bölme sabiti, sökülebilir değişim dişlileri seçilirken bunları hesaba katar. Kesme hareketi çizimi tek başına bu dişlilerin montaj şeması değildir.
Tezgâh sabitini ve oran tanımını uygulayın
Kılavuzun, döndüren dişlilerin diş sayıları çarpımının döndürülenlerinkine oranını C × k / z olarak tanımladığını varsayın. C = 24, k = 1 ve z = 40 için oran 0,6 olur. Örnek: (30 × 40) / (50 × 40) = 0,6. Bu hesap dişlilerin tezgâha sığdığını veya mil sırası ile yönünün doğru olduğunu göstermez.
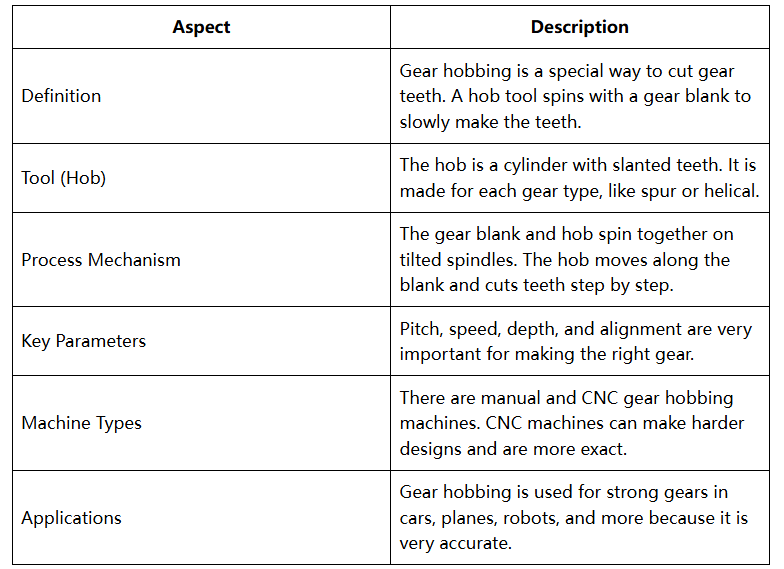
Kılavuzun oran tanımını, mevcut dişlileri, mil aralıklarını ve dönüş yönünü doğrulayın. Başka bir tezgâh ters oran tanımı veya farklı sabit aktarımlar kullanabilir. İlgili PairGears azdırma genel bakışı süreç bilgisi verir; belirli bir tezgâh için ayar föyü değildir.
İlerlemeyi ve helis telafisini birlikte ayarlayın
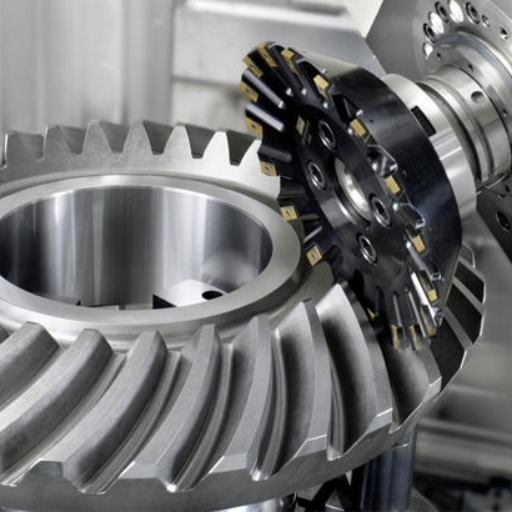
İlerleme ayarı takımın iş parçası boyunca hareketini belirler. Helisel diş açma ayrıca eksenel hareketle ilişkili ek dönüş gerektirir. Diferansiyelli ve diferansiyelsiz tezgâhlar bunu farklı uygular; tek diziyi bağımsız değiştirmek helisi bozabilir. CNC tezgâhlar eksenleri elektronik olarak eşzamanlayabilir.
Azdırma, çakı ve iş parçası dönüşünü sürekli eşgüdümler. Geleneksel form frezeleme bir diş boşluğunu kesip sonra diğerine bölebilir; bu nedenle divizör talimatları azdırma ayarının yerine geçmez. Üretim öncesinde ayarı ve deneme parçasında diş sayısını, hatveyi ve gerektiğinde helisi kontrol edin.

Ev tekstili ürünleri konusunda güvenilir bir üretici mi arıyorsunuz?
Müşterilerimize pazar analizi, teknik destek ve özelleştirilmiş hizmetleri hızlı bir şekilde sağlayabiliyoruz.- Ad-soyadınız
- Cep
- *Başlık
- *İçerik